工业设备配件供应与选型对比:原厂件与替代件如何取舍
在安徽及周边省份的工厂车间里,设备管理者常面临一个现实问题:一台关键工业设备的轴承位磨损或伺服驱动器报警,采购原厂件需等待2-4周,而产线停摆的损失按小时计算。于是,替代件方案被摆上台面——价格可能只有原厂的30%-50%,交货期缩短至3-5天。但换上之后,有人稳定运行两年,有人三个月内二次故障。这背后的取舍逻辑,值得拆开来看。
原厂件与替代件的技术边界在哪里
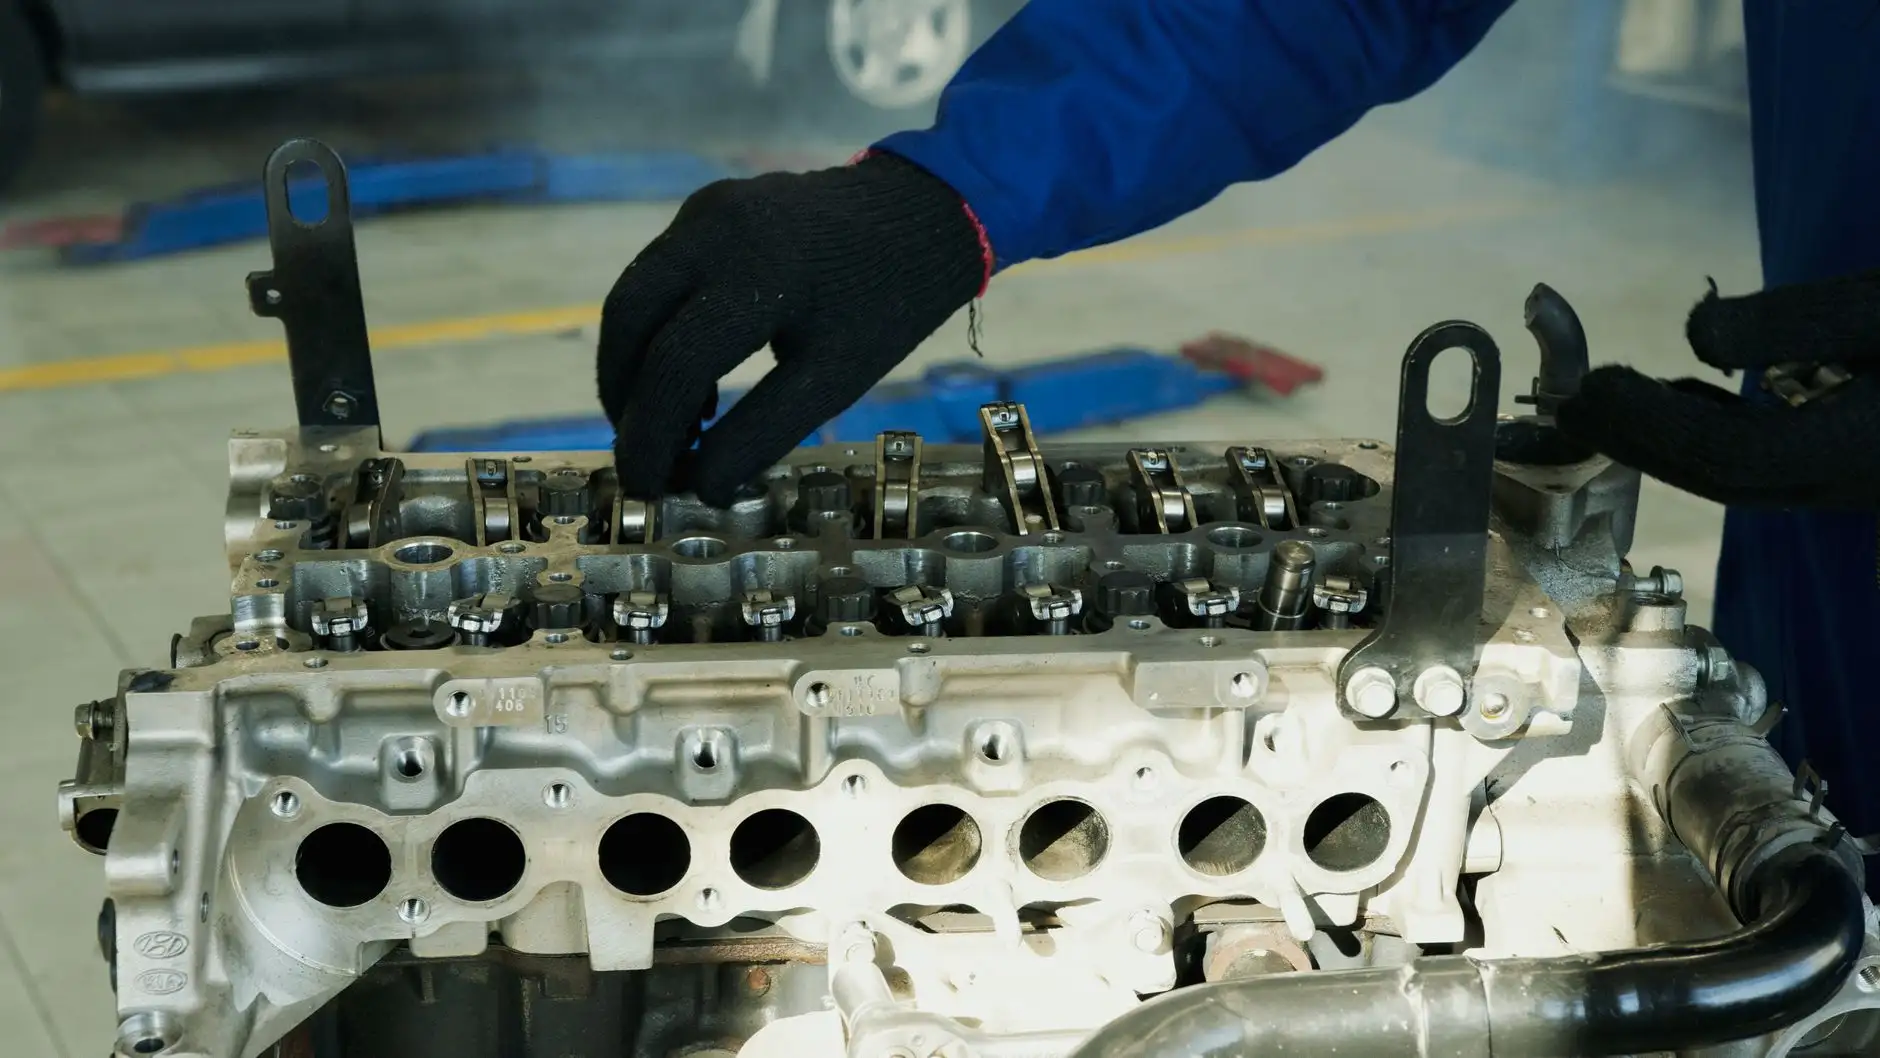
原厂件的核心优势并非单纯“品牌”,而是与设备本体匹配的公差链设计。以一台进口加工中心的主轴电机为例,原厂编码器与驱动器的通讯协议、热补偿曲线是闭环标定的。替代件若只匹配电气参数而忽略热漂移系数,在连续加工工况下就会累积定位误差。但反过来说,对于机电设备中大量通用化程度高的部件——如标准三相异步电机、普通齿轮减速机、接触器等——原厂件与优质替代件的技术差异往往在材料热处理和绕组工艺上,而非原理性鸿沟。
哪些场景建议优先原厂件
- 安全冗余要求高的部位:如压力机液压过载保护阀、起重设备制动器,替代件的失效模式可能不可预测。
- 与控制系统深度耦合的部件:伺服驱动器、PLC专用通讯模块,固件版本不匹配会导致隐性故障。
- 仍在质保期内的设备:擅自使用替代件可能失去原厂维修服务权益。
哪些场景可谨慎选用替代件
对于已过质保、且设备本身已进入中修周期的工业设备,替代件在以下条件满足时可作为过渡方案:替代供应商能提供完整的材质报告与动平衡检测数据;设备负载率低于额定值70%;有备机可随时切换。安徽本地一些安徽制造的配件企业,在铸件、机加工环节的精度控制已能达到原厂图纸的IT7级,这类供应商值得纳入评估。
选型对比的四个实操维度
抛开“原厂一定好、替代一定差”的二元判断,建议从以下维度量化评估:
- 失效影响度:该部件失效是否直接导致人身安全或整线报废?是则原厂。
- 可监测性:替代件装上后,现有传感器能否提前预警劣化趋势?否则风险不可控。
- 总持有成本:原厂件寿命8000小时、单价2000元,替代件寿命3000小时、单价600元——后者反而更贵。
- 供应链韧性:原厂交期是否受海外物流影响?替代供应商是否在省内可当日达?
安徽普赫机电设备有限公司在长期维修服务实践中发现,多数故障并非源于“原厂还是替代”的选择本身,而是选型时缺少对工况载荷谱的匹配分析。例如同样一个联轴器,在恒转矩负载和冲击负载下的选型系数相差1.8倍,若按原厂型号直接替换而不校核,再好的件也会提前失效。
建议企业建立“关键部件分级清单”:A类(安全/主工艺)锁定原厂或原厂认证渠道;B类(辅助系统)可引入2-3家经过台架测试的替代供应商;C类(通用易损件)以本地化供应为主。这样既控制风险,又保留成本弹性。