安徽工厂机电设备预防性维护计划制定要点与周期建议
在安徽制造业的版图上,产线停机一分钟,损失的可能不止是当班产量,还有交付承诺和客户信任。很多工厂把维修资源堆在“救火”上,却忽略了系统性预防的价值。作为长期服务于安徽本地工厂的技术团队,安徽普赫机电设备有限公司想和你聊聊:一套真正落地的预防性维护计划,到底该怎么定周期、抓重点。
预防性维护的核心逻辑:从“坏了再修”到“算着修”
预防性维护不是简单按小时数换换润滑油、紧一紧螺栓。它的底层逻辑是基于设备劣化曲线——轴承磨损、绝缘老化、电气触点氧化,这些都遵循可预测的浴盆曲线。我们在安徽多家制造企业的巡检数据中发现,约68%的非计划停机是由渐进式劣化引发的,而非突发性故障。这意味着,只要在劣化进入加速期之前介入,就能用可控的维修成本,换取产线连续运行的稳定收益。
真正的难点在于,不同设备的劣化速率差异极大。一台注塑机的液压系统,可能三个月就需要检测油品颗粒度;而一台低速运转的搅拌电机,两年不拆检也未必出问题。所以,制定计划的第一步不是抄模板,而是建立设备分级清单:按故障后果(安全、环保、质量、产能)和故障概率(历史故障率、MTBF数据)把设备分成A/B/C三级。A级设备(如关键工序的CNC或空压机)要重点盯防,C级设备则适当延长周期、减少干预,避免过度维护造成的成本浪费。
实操方法:周期怎么定?数据怎么用?
周期设定没有“万能公式”,但有两条可落地的路径。第一条是基于制造商建议+工况修正:比如设备手册建议5000小时换液压油,但你所在车间的粉尘浓度高、环境温度常超35℃,就要按0.8的修正系数缩短到4000小时。第二条是基于状态监测的弹性周期——给关键旋转设备加装振动传感器或油液分析,当振动速度有效值超过4.5mm/s时触发检修,而不是死守固定日历。安徽普赫机电在服务本地铸造、汽车零部件企业时,常用后一种方式帮客户把维护频次降低20%~30%,同时把故障率控制在1.5%以下。
- 日常点检(每班/每日):操作工目视、听音、测温,5分钟完成,重点查异响、泄漏、异常温升。
- 定期保养(每周~每月):电工测绝缘电阻、钳工检查联轴器对中,覆盖润滑、紧固、清洁三大项。
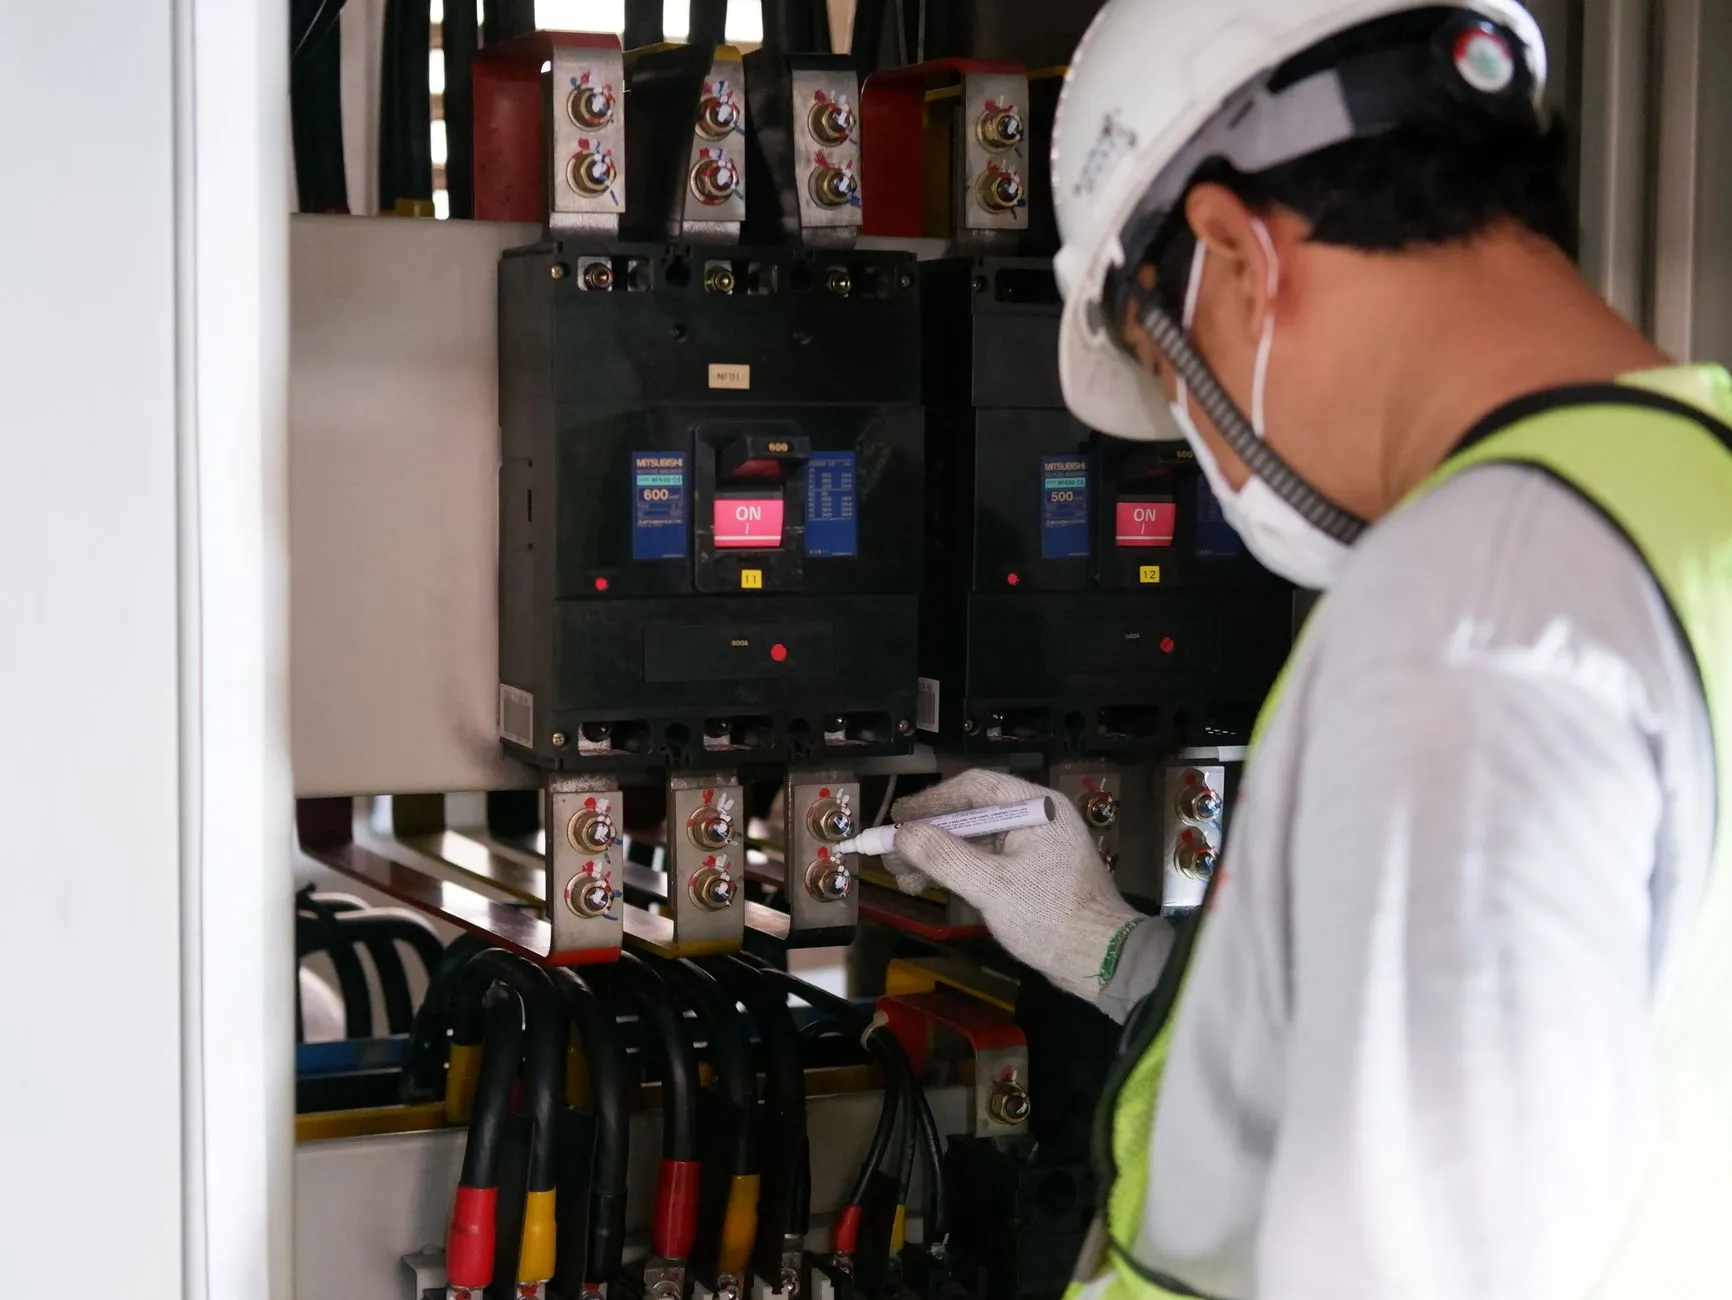
- 精度/性能检测(每季度~每半年):激光对中仪复查、热成像扫描电气柜,用数据捕捉隐性劣化。
这里要提醒一点:记录比执行更重要。很多工厂做了维护却懒得填表,导致下次检修没有历史数据可对比。我们建议至少记录三组数据:维护执行日期、更换的备件批次、设备运行参数(如电流、温度、振动值)。有了连续12个月的数据,你才能算出每台设备的真实劣化速率,进而把周期从“拍脑袋”变成“按曲线走”。
数据对比:预防性维护的投入产出
用安徽某汽车零部件厂的实际案例说话。该厂有47台数控加工中心,过去采用故障后维修,年均非计划停机时间达312小时,维修直接成本约46万元,因停产造成的间接损失超过200万元。引入分级预防维护后,他们把A级设备的状态监测周期从3个月加密到1个月,C级设备从每月保养拉长到每季度。
运行一年后,对比数据非常直观:非计划停机时间降至89小时(下降71.5%),维修总成本(含备件、人工、检测费)反而下降了18%,因为减少了大量不必要的“预防性更换”——有些轴承本来还能跑两年,老计划却每年都换。更重要的是,设备综合效率(OEE)从82%提升到91%,这9个百分点的提升,直接转化成了产能和订单交付能力的双提升。
给安徽制造企业的三点落地建议
第一,别追求一步到位,先从3~5台A级设备跑通流程;第二,维护计划不是一成不变的,每季度复盘一次,根据故障记录和备件消耗动态调整;第三,如果内部技术力量不足,可以借助专业的维修服务团队做定期巡检和疑难故障诊断——安徽普赫机电就提供这类驻场或按需服务,帮企业把预防性维护真正落地,而不是停留在纸面制度上。
产线运转的本质是设备可靠性的持续输出。在安徽制造转型升级的当下,与其羡慕别人的自动化率,不如先把现有工业设备的稳定性打磨到极致。预防性维护不是成本,而是最划算的投资——前提是你用对了方法,算清了周期。